- Entrega rápida
- Seguro de calidad
- Servicio al cliente 24 horas al día, 7 días a la semana
Introducción del producto
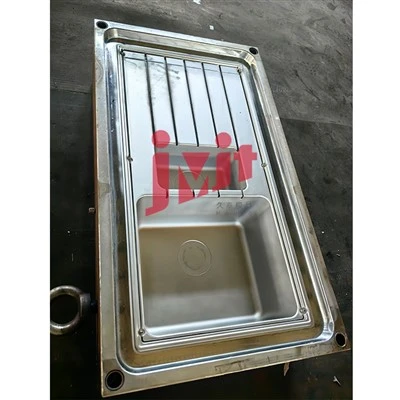
Los lavabos de melamina, con sus destacadas propiedades como resistencia al desgaste, resistencia a altas-temperaturas y fácil limpieza, se utilizan ampliamente en baños domésticos, proyectos hoteleros, instalaciones públicas y otros campos. La precisión de la calidad y la eficiencia de la producción de los lavabos de melamina están determinadas fundamentalmente por la racionalidad del diseño del molde, la precisión de la fabricación y la adaptabilidad del proceso. Este artículo analizará exhaustivamente el molde de lavabo de melamina desde las dimensiones de comprensión básica, estructura central, proceso de fabricación, puntos técnicos clave y mantenimiento.www.jiutaimould.net
I. Comprensión básica y función central del molde para lavabo de melamina
1.1 Definición y características de adaptabilidad
El molde de lavabo de melamina es un molde especializado-hecho a la medida para dar forma a resina de melamina (resina de melamina formaldehído), perteneciente a la categoría de plástico termoendurecible.
moldes. En comparación con los moldes de plástico termoplástico, debe adaptarse con precisión a las características-de reticulación y curado de la resina de melamina en condiciones de alta-temperatura y alta-presión, lo que garantiza que el lavabo tenga una precisión dimensional estable, una textura superficial fina y propiedades mecánicas confiables después de darle forma.
1.2 Función principal
La función principal del molde de lavabo de melamina se concentra en tres aspectos: en primer lugar, sirve como punto de referencia de formación, replicando con precisión el contorno, el diámetro del orificio y la curvatura de la superficie del lavabo a través de la cavidad del molde para garantizar la consistencia en la producción en masa. En segundo lugar, desempeña un papel en la adaptación del proceso, ya que requiere una excelente conductividad térmica y resistencia a la presión para adaptarse al proceso de conformado por prensado en caliente-y lograr el curado completo de la resina de melamina. En tercer lugar, garantiza la eficiencia, con un diseño científico de la estructura del molde que simplifica el proceso de desmoldeo, acorta el ciclo de producción y mejora la eficiencia de la producción en masa.
II. Componentes estructurales centrales del molde de lavabo de melamina
El diseño estructural del molde de lavabo de melamina debe personalizarse según la complejidad de la forma del lavabo, los parámetros del proceso de conformado y las características del equipo de producción. La estructura central incluye principalmente las siguientes partes clave:
2.1 Cavidad y Núcleo
La cavidad y el núcleo son los componentes funcionales centrales del molde y forman conjuntamente la cavidad de conformación del lavabo de melamina. La cavidad corresponde a la conformación de la superficie exterior del lavabo, mientras que el núcleo corresponde a la conformación de la superficie interior. La precisión del procesamiento de ambos determina directamente el nivel de tolerancia dimensional y la calidad de la superficie del lavabo. Para lavabos con orificios de desbordamiento y orificios de instalación, el molde debe integrar estructuras de punzón o matriz dedicadas en las posiciones correspondientes de la cavidad y el núcleo. Para garantizar una textura superficial fina del lavabo después de darle forma, las superficies de la cavidad y el núcleo generalmente necesitan someterse a un pulido de precisión, con una precisión de rugosidad superficial de Ra0,8μm o superior.
2.2 Sistema de guía y posicionamiento
Debido a la carga de alta-presión de 15-30MPa durante el proceso de formación de melamina, se debe equipar un sistema de guía y posicionamiento de alta precisión para evitar la desalineación de la cavidad y el núcleo durante el cierre del molde, lo que podría provocar el desguace del producto. Este sistema consta principalmente de pasadores guía, casquillos guía y pasadores de posicionamiento. Los pasadores guía y los manguitos guía adoptan un grado de precisión de ajuste con holgura H7/f6 para garantizar un cierre suave del molde y un posicionamiento preciso, garantizando la uniformidad del espesor de la pared del lavabo según los requisitos de diseño.
2.3 Sistema de control de temperatura y calefacción
El curado completo de la resina de melamina debe completarse dentro de un rango de temperatura específico de 150-180 grados, lo que convierte al sistema de control de temperatura y calentamiento en una unidad funcional clave del molde. El método de calentamiento principal consiste en abrir canales de calentamiento dedicados en el cuerpo del molde, logrando un calentamiento uniforme pasando a través de aceite de transferencia de calor o incrustando tubos de calentamiento eléctrico. Al mismo tiempo, el molde debe estar equipado con sensores de temperatura multi-puntos e instrumentos de control de temperatura de alta-precisión para lograr un control preciso de circuito cerrado de la temperatura en diferentes áreas de la cavidad, evitando defectos de calidad como curado incompleto, burbujas en la superficie y grietas estructurales debido a temperaturas locales desiguales.
2.4 Sistema de desmoldeo
Después del curado, la resina de melamina tiene cierta adherencia a la superficie del molde. Un diseño científico del sistema de desmoldeo garantiza que el producto se pueda retirar suavemente sin dañar la calidad de la superficie. El sistema de desmoldeo se compone principalmente de pasadores expulsores, tubos expulsores y placas de desmoldeo. La disposición de los pasadores eyectores debe optimizarse en función de las características de la forma del lavabo. Para cuencas de cavidad profunda o de superficie curva compleja, se debe adoptar un diseño que combine un conjunto de pasadores eyectores y una pendiente de desmolde (generalmente 1-3 grados). La distribución de los pasadores eyectores debe garantizar una aplicación de fuerza uniforme para evitar la deformación local del producto durante el desmolde. Algunos moldes de alta precisión también están equipados con mecanismos de desmolde auxiliares neumáticos para mejorar aún más la eficiencia del desmolde y la integridad del producto.
2.5 Sistema de escape
Durante el proceso de moldeado de melamina, si el aire dentro de la cavidad y las trazas de sustancias volátiles producidas por la reacción de curado de la resina no se pueden descargar a tiempo, se producirán burbujas en la superficie y deficiencias locales de material en el producto. Por lo tanto, el molde debe diseñarse con un sistema de escape eficiente. Por lo general, las ranuras de escape se colocan en la superficie de separación de la cavidad, el borde del núcleo y la esquina de estructuras complejas. El ancho de la ranura se controla en 0,02-0,05 mm y la profundidad se establece en 0,5-1 mm. Esto puede garantizar una descarga suave del gas y prevenir eficazmente el desbordamiento de resina y la formación de rebabas.
III. Proceso de fabricación y flujo de moldes para lavabos de melamina.
La fabricación de moldes para lavabos de melamina tiene requisitos extremadamente altos en cuanto a precisión de procesamiento, resistencia estructural y resistencia al desgaste de la superficie. Debe seguir estrictamente flujos de proceso estandarizados. El proceso de fabricación principal incluye principalmente los siguientes pasos clave:
3.1 Diseño de moldes
El diseño es el paso principal previo a-la fabricación. Debe realizarse de manera integral en función del modelo 3D de la cuenca, los parámetros del proceso de moldeo y las especificaciones del equipo. En primer lugar, se construye un modelo sólido 3D del molde utilizando software de diseño 3D profesional como UG y Pro/E, definiendo con precisión los parámetros de tamaño y las formas de la superficie de la cavidad y el núcleo. En segundo lugar, se completa el diseño estructural de los sistemas de guiado y posicionamiento, calefacción y control de temperatura, desmolde y escape. Finalmente, se realiza el análisis de simulación CAE. A través del software de análisis de flujo del molde, se simula todo el proceso de llenado y curado de resina en la cavidad para predecir y optimizar de antemano problemas potenciales como llenado insuficiente, burbujas residuales y deformación por alabeo.
3.2 Selección del material del molde
La selección de materiales del molde determina directamente la vida útil y la estabilidad de la calidad del moldeo. Para las condiciones de alta-temperatura y alta-presión del moldeo de melamina, se prefieren aceros de aleación de alta-resistencia y alto-desgaste-como los aceros pre-templados P20 y 718H para la cavidad y el núcleo. Estos aceros, después de un tratamiento de endurecimiento previo-, tienen una dureza de HRC28-35 y poseen excelentes propiedades de corte y pulido espejo. Para moldes con alto volumen de producción o requisitos de alta precisión, se pueden utilizar aceros templados y revenidos como H13 y S136. Después del tratamiento de enfriamiento, su dureza aumenta a HRC45-50, lo que mejora significativamente la resistencia al desgaste y la vida útil del molde. Otros componentes estructurales del molde, como pasadores guía y manguitos guía, generalmente están hechos de acero para rodamientos SUJ2 o acero estructural de aleación 45# para garantizar que cumplan con los requisitos de resistencia y resistencia al desgaste.
3.3 Procesamiento mecánico
El procesamiento mecánico es el paso central para lograr la precisión del molde e incluye principalmente los siguientes procedimientos:
Procesamiento de fresado:Se utilizan fresadoras CNC de alta-precisión para realizar mecanizado de desbaste y semiacabado en los espacios en blanco del molde, eliminando rápidamente el exceso de material y formando inicialmente la cavidad, el núcleo y otros perfiles estructurales. La precisión del mecanizado se puede controlar dentro de ±0,05 mm.
Procesamiento de molienda:El tratamiento de rectificado de precisión se lleva a cabo en componentes clave como la superficie del molde, los pasadores guía y los manguitos guía para mejorar la rugosidad de la superficie y la precisión dimensional. La planitud se puede controlar dentro de 0,02 mm/m.
Mecanizado por descarga eléctrica (EDM):Para superficies curvas complejas, cavidades profundas, ranuras estrechas y otras áreas que son difíciles de mecanizar mediante fresado en cavidades de molde, se adopta la tecnología de mecanizado por descarga eléctrica. La forma requerida se forma descargando y corroyendo la pieza de trabajo con un electrodo. La precisión del mecanizado puede alcanzar ±0,01 mm y la rugosidad de la superficie es Ra1,6 μm.
Mecanizado por descarga eléctrica de alambre (WEDM):Se utiliza para procesar posiciones y contornos de orificios de alta-precisión, como superficies de separación de moldes, orificios para pasadores expulsores y orificios de posicionamiento. La precisión del procesamiento puede alcanzar ±0,005 mm, lo que garantiza que la precisión del ensamblaje de cada componente del molde cumpla con los requisitos.
3.4 Tratamiento superficial
El tratamiento de la superficie puede mejorar la resistencia al desgaste, la resistencia a la corrosión y el rendimiento de desmoldeo de los moldes. Los procesos comunes incluyen:
Tratamiento de pulido:Se lleva a cabo un proceso de pulido gradual en la superficie de la cavidad y el núcleo, desde el pulido grueso (Ra3,2 μm) hasta el pulido semi-fino (Ra1,6 μm) y luego hasta el pulido fino (Ra0,8 μm y superior), asegurando que la superficie del lavabo formado sea lisa y libre de defectos.
Tratamiento de nitruración:La superficie del molde se somete a un tratamiento de nitruración gaseosa para formar una capa nitrurada densa con un espesor de 5 a 10 µm. La dureza de la superficie puede alcanzar HV800-1000, lo que mejora significativamente la resistencia al desgaste y a la corrosión de la superficie del molde y prolonga su vida útil.
Revestimiento desmoldeante:Algunos moldes de alta-precisión se rocían con recubrimientos de desmolde resistentes a altas- temperaturas, como teflón, en la superficie de la cavidad para reducir la adhesión entre la resina de melamina y la superficie del molde, lo que mejora la suavidad del desmolde y la integridad de la superficie del producto.
3.5 Ensamblaje y depuración
Una vez completado el procesamiento de cada componente del molde, se deben llevar a cabo procedimientos precisos de ensamblaje y depuración del molde de prueba. Durante la etapa de ensamblaje, los sistemas de guía y posicionamiento, desmolde, calefacción y otros sistemas deben ensamblarse estrictamente de acuerdo con los planos de diseño para garantizar que las holguras de ajuste entre los componentes sean razonables y las acciones sean fluidas. Durante la etapa de depuración, el molde debe instalarse en el equipo de formación de melamina y el efecto de formación debe verificarse mediante una producción de prueba a pequeña escala-. Para la inspección se deben centrar los indicadores clave, como la precisión del tamaño del producto, la calidad de la superficie y la suavidad del desmolde. Se deben realizar ajustes específicos para cualquier problema identificado, como corregir las dimensiones de la cavidad, optimizar las curvas de temperatura de calentamiento y ajustar la disposición de los pasadores eyectores, hasta que se puedan producir productos calificados de manera estable.
4. Puntos técnicos clave del molde para lavabo de melamina
4.1 Tecnología de control de precisión
Los lavabos de melamina tienen requisitos estrictos en cuanto a precisión dimensional, especialmente para piezas críticas como los orificios de instalación y la superficie de unión. La tolerancia debe controlarse dentro de ±0,1 mm. Para lograr un conformado de alta-precisión, el proceso de fabricación de moldes debe implementar un control completo-de precisión del proceso: en la etapa de diseño, la simulación CAE se utiliza para optimizar la estructura del molde y predecir y reducir la deformación del conformado; en la etapa de procesamiento, se utilizan equipos CNC de alta-precisión en combinación con herramientas como interferómetros láser e instrumentos ballbar para monitorear la precisión del procesamiento en tiempo real; En la etapa de ensamblaje, se utiliza un instrumento de medición de tres-coordenadas para una inspección de precisión de rango completo-para garantizar espacios de ajuste uniformes y estables entre la cavidad y el núcleo.
4.2 Tecnología de uniformidad del control de temperatura
El control uniforme de la temperatura es un elemento fundamental para garantizar la calidad del curado de los lavabos de melamina. Las temperaturas locales excesivamente altas pueden provocar un curado excesivo-y que la resina se vuelva quebradiza, mientras que las temperaturas excesivamente bajas pueden provocar un curado incompleto y afectar la resistencia. Para lograr un control uniforme de la temperatura, el diseño del molde adopta una disposición simétrica del canal de calentamiento para garantizar una distribución uniforme del calor en todas las áreas de la cavidad; se utilizan tubos calefactores eléctricos de alta-precisión en combinación con sensores de temperatura multi-puntos para construir un sistema de control de temperatura de circuito cerrado-; y se coloca una capa aislante en la conexión entre el molde y el equipo para reducir la pérdida de conducción de calor y mejorar la eficiencia y estabilidad del control de temperatura.
4.3 Tecnología de adaptación de formas complejas
Para lavabos de melamina personalizados con formas irregulares, cavidades profundas y patrones en relieve, el molde debe tener capacidades eficientes de adaptación de forma. Para estructuras de cavidades profundas, se optimiza el ángulo de inclinación del núcleo (normalmente 1-3 grados) y se adopta un diseño de transición de arco circular para evitar rayones por desmoldeo; para superficies curvas complejas, se utiliza tecnología de fresado de varillaje de cinco-ejes para garantizar la suavidad y precisión de la superficie de la cavidad; para los patrones en relieve, se utiliza tecnología de mecanizado por descarga eléctrica o grabado láser de alta precisión para replicar los detalles y, al mismo tiempo, se colocan microranuras de escape en los bordes de los huecos del patrón para evitar deficiencias de material durante la formación.
5. Mantenimiento y vida útil del molde para lavabo de melamina
5.1 Mantenimiento y cuidado diarios
El mantenimiento y el cuidado científicos pueden prolongar significativamente la vida útil del molde. El mantenimiento diario debe centrarse en los siguientes puntos clave:
Limpieza y mantenimiento:Después de cada ciclo de producción, se debe eliminar rápidamente la resina residual de la superficie de la cavidad y del núcleo. Utilice un limpiador neutro específico en combinación con un paño suave para limpiar y evitar que la resina se seque y afecte la calidad del moldeado posterior.
Lubricación y mantenimiento:Aplique periódicamente aceite lubricante resistente a altas-temperaturas a las piezas móviles, como columnas guía, manguitos guía y pasadores expulsores, para garantizar un movimiento suave y reducir la tasa de desgaste.
Inspección del sistema de control de temperatura:Verifique periódicamente la precisión de funcionamiento de los tubos calefactores y los sensores de temperatura para garantizar la precisión y confiabilidad del sistema de control de temperatura. Reemplace cualquier componente dañado rápidamente.
Inspección de precisión:Después de cada 50.000 a 100.000 ciclos de producción del molde, las dimensiones clave del molde se inspeccionan utilizando un instrumento de medición de tres-coordenadas. Si se detecta desgaste o deformación de la cavidad, se deben tomar medidas de reparación oportunas.
5.2 Factores que afectan la vida útil
La vida útil normal de los moldes de lavabo de melamina suele ser de 500.000 a 1.000.000 de molduras. La esperanza de vida específica está influenciada por los siguientes factores clave:
Material del molde:El uso de acero de alta-resistencia y alto-desgaste-(como H13, S136) para los moldes puede aumentar su vida útil en más de un 50 % en comparación con los moldes fabricados con acero común.
Precisión de fabricación:El procesamiento y el ensamblaje de alta-precisión pueden reducir el desgaste durante el uso de los moldes y extender su vida útil.
Condiciones de funcionamiento:Si la temperatura de formación excede el rango estándar, la presión fluctúa demasiado o se lleva a cabo una producción continua de alta-intensidad, se acelerará la fatiga y el envejecimiento del molde.
Mantenimiento y cuidado:Los moldes que se someten a un mantenimiento regular de acuerdo con las normas pueden prolongar su vida útil efectivamente en más de un 30%, al tiempo que se garantiza la estabilidad de la calidad del moldeo.

VI. Conclusión
El molde para lavabo de melamina, como equipo principal en la producción de lavabos, determina directamente la calidad del producto y la eficiencia de la producción a través de su nivel de diseño, precisión de fabricación y calidad de mantenimiento. Con el mercado de lavabos de melamina mejorando hacia la personalización, la alta precisión y una larga vida útil, la industria del molde necesita avanzar continuamente en tecnologías clave, como la aplicación de nuevos materiales de molde de alta-resistencia, el desarrollo de sistemas inteligentes de control de temperatura y la profunda integración del procesamiento de enlaces de cinco-ejes y la simulación CAE. Al mismo tiempo, es necesario fortalecer la gestión refinada del mantenimiento de los moldes para brindar un soporte central al desarrollo de alta-calidad de la industria de los lavabos de melamina.
Etiqueta: moldes de lavabo de melamina, fabricantes de moldes de lavabo de melamina de China, fábrica, molde para los productos de trepadora, molde para gafas, molde para cascos, molde para productos repelentes de insectos, molde para botellas de plástico, molde para productos de esquí