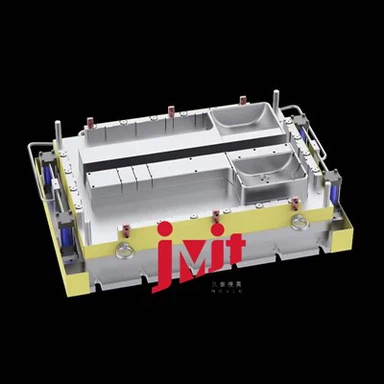
La clave del éxito de los moldes de compresión de materiales compuestos
Dec 15, 2025
En el proceso de moldeo por compresión de materiales compuestos, el nivel de diseño y el rendimiento integral del molde determinan directamente la calidad final del producto, la eficiencia de producción y el costo general. Entre ellos, el diseño de la cavidad, el diseño del sistema de escape, la vida útil y el mantenimiento del molde y los métodos de diseño sistemático constituyen los cuatro pilares centrales de un molde exitoso. El diseño de la cavidad y del sistema de escape son los eslabones clave a lo largo de todo el proceso, influyendo directamente en el equilibrio entre la calidad y el coste del producto.https://www.jiutaimould.net/
I. Cavidad: el "núcleo formador" de los moldes de materiales compuestos
La cavidad, como espacio directo para la fusión, el flujo y la conformación de materiales compuestos, es el componente funcional central del molde para lograr la "conformación" del producto. La calidad del diseño de la cavidad determina fundamentalmente la precisión, la apariencia y las propiedades mecánicas del producto, y es el principal requisito previo para que el molde alcance sus objetivos de diseño.
En primer lugar, la precisión dimensional y la calidad de la superficie de la cavidad se replican directamente en la superficie y la forma del producto. Durante el moldeo por compresión de materiales compuestos, el material debe adherirse estrechamente a la pared de la cavidad. Si la cavidad tiene desviaciones dimensionales, rugosidades superficiales o rayones, conducirá directamente a defectos como desviaciones dimensionales, depresiones superficiales y texturas borrosas en el producto, lo que requerirá procesos de rectificado adicionales en los pasos posteriores, lo que aumenta significativamente los costos de producción. Los requisitos de precisión de la cavidad y calidad de la superficie varían significativamente según los diferentes campos de aplicación, como se muestra en la siguiente tabla:
|
área de aplicación |
Requisitos de precisión de dimensiones |
rugosidad superficial Ra |
Influencia clave |
|
Componentes estructurales aeroespaciales |
±0,02 mm |
Menor o igual a 0,8μm |
Afecta a la precisión del ensamblaje y al rendimiento de carga mecánica- |
|
Componentes estructurales del automóvil. |
±0,1 mm |
Menor o igual a 1,6μm |
Garantice la confiabilidad de la conexión y la consistencia de la apariencia |
|
piezas mecanicas generales |
±0,2 mm |
Menor o igual a 3,2μm |
Cumplir con las funciones básicas y requisitos de montaje. |
La calidad de la superficie de la cavidad se puede demostrar visualmente para determinar el efecto de replicación del producto terminado, como se muestra en la siguiente figura. A la izquierda está la superficie de la cavidad de alta-precisión y el correspondiente efecto del producto terminado, mientras que a la derecha está la cavidad con rayones y el producto terminado defectuoso para comparar:
Cavidad de alta-precisión (Ra menor o igual a 0,8 μm)
La superficie es lisa sin rayones y el producto terminado tiene una textura clara y sin depresiones, por lo que no requiere pulido posterior.
Cavidad defectuosa (Ra mayor o igual a 3,2 μm + rayones)
La superficie es rugosa y tiene rayones, y el producto terminado tiene depresiones en la superficie y una textura borrosa, lo que requiere un tratamiento de pulido.
En segundo lugar, el diseño del canal de flujo de la cavidad determina la eficiencia del llenado y la uniformidad de la fusión del material compuesto. Se debe combinar un diseño razonable del canal de flujo de la cavidad con la fluidez del material, la temperatura de moldeo y las características estructurales del producto terminado para garantizar que el material llene las áreas de la cavidad de manera rápida y uniforme bajo presión, evitando de manera efectiva defectos comunes como escasez de material, burbujas y marcas de soldadura. La siguiente figura es un diagrama esquemático típico del diseño de un canal de flujo simétrico y del efecto de llenado, utilizando un diseño de 1 molde y 2 piezas, logrando un llenado uniforme a través del canal principal + estructura de canal:
Parámetros clave del diseño del canal de flujo:Diámetro del canal principal φ12 mm, diámetro del corredor φ6 mm, puerta oculta φ2 mm, tiempo de llenado controlado entre 1,5 y 2,0 segundos, lo que puede reducir eficazmente la probabilidad de marcas de soldadura.
Si el diseño del canal de flujo no es razonable, como cambios repentinos de diámetro o zonas muertas, aumentará la resistencia al llenado del material, no solo prolongando el ciclo de moldeo, sino también provocando desgaste de la cavidad debido a la concentración de presión local, acortando la vida útil del molde.
Además, el diseño integrado del sistema de enfriamiento de la cavidad afecta la eficiencia del moldeo y la distribución de la tensión interna del producto terminado. Una vez moldeado el material compuesto, es necesario enfriarlo y solidificarlo rápidamente a través del sistema de enfriamiento. La uniformidad y la ausencia de obstrucciones de los canales internos de agua de refrigeración en la cavidad determinan directamente la velocidad de enfriamiento y la consistencia de la temperatura del producto terminado. La siguiente es una comparación y el efecto de los diseños comunes de canales de agua de refrigeración:
|
Tipo de diseño de canales de agua de refrigeración. |
Funciones de diseño |
tiempo de enfriamiento |
Tasa de defectos del producto. |
|
Estilo envolvente uniforme |
La distancia entre el canal de agua y la superficie de la pared de la cavidad es uniforme (15-20 mm). |
10-15s |
Menor o igual al 2% |
|
Local centralizado |
Sólo la zona de paredes gruesas-tiene canales de agua. |
20-25s |
8%-12% |
|
estilo escaso |
Espaciado de vías navegables > 30 mm |
30-40s |
15%-20% |
Un enfriamiento desigual puede provocar defectos de tensión, como deformaciones y grietas en los componentes. Además, una baja eficiencia de enfriamiento prolongará el ciclo de producción y reducirá la capacidad de producción general.

II. Diseño del sistema de escape: la "barrera invisible" para evitar defectos
Durante el proceso de moldeo de materiales compuestos, gases como el aire y sustancias volátiles se acumularán dentro de la cavidad del molde. Si no se expulsan rápidamente, formarán burbujas, poros o protuberancias en la superficie, lo que afectará gravemente la calidad de las piezas moldeadas. Por lo tanto, el diseño del sistema de escape es la línea de defensa clave para garantizar la tasa de calificación de las piezas moldeadas. La racionalidad de su diseño está directamente relacionada con la eficiencia de la producción y el efecto de control de costos.
Un sistema de escape eficaz debe lograr un equilibrio preciso entre "escape rápido" y "evitar el desbordamiento de material". Los estándares de la industria suelen utilizar ranuras y orificios de escape para dirigir el gas hacia el exterior del molde. El ancho, la profundidad y la ubicación de la ranura de escape deben diseñarse con precisión. La siguiente figura muestra los detalles típicos de la estructura de la ranura de escape y su posición de apertura:
Detalles de la estructura de la ranura de escape.
Profundidad: 0.05 - 0.1mm (para materiales termoendurecibles)
Ancho: 5 - 10mm
Longitud: 15 - 20 mm (extendiéndose hasta el exterior del molde)
Posiciones de apertura preferidas
1. El final de la cavidad del molde (donde llega el relleno al final)
2. Áreas de acumulación de gas en las esquinas y nervaduras de la pieza moldeada.
3. El final del canal de flujo y el lugar donde se producen las marcas de soldadura.
El tamaño de la ranura de escape tiene un impacto significativo en el efecto de escape y en el riesgo de que el material se desborde. La relación específica se muestra en la siguiente tabla:
|
Profundidad de la ranura de escape (mm) |
Ancho de la ranura de escape (mm) |
Efecto escape |
Riesgo de derrame |
|
0.03-0.04 |
5-10 |
Pobre, propenso a residuos de gas. |
no tener |
|
0.05-0.1 |
5-10 |
Excelente. El gas es expulsado rápidamente. |
Bajo (controlable) |
|
0.12-0.15 |
5-10 |
excelente |
Alto, es necesario limpiar los escombros. |
Además, también es necesario prestar especial atención a la facilidad de mantenimiento del sistema de escape. Si la ranura de escape es propensa a obstruirse por residuos de material, se requerirán paradas frecuentes para limpieza, lo que interrumpirá el ritmo de producción y reducirá la capacidad de producción. Por lo tanto, durante la etapa de diseño, se puede adoptar una estructura de inserción de escape desmontable, como se muestra en la figura siguiente. El inserto se fija mediante pernos y, durante la limpieza, solo es necesario retirar el inserto, sin necesidad de desmontar completamente el molde. Esto puede reducir el tiempo de mantenimiento en más del 60%.
Recordatorio de mantenimiento: Se recomienda limpiar la ranura de escape cada 500 ciclos del molde. Utilice una galga de espesores de 0,05 mm para comprobar la profundidad de la ranura. Si el desgaste supera los 0,03 mm, repárelo rápidamente.

III. Vida útil y mantenimiento del molde: una "garantía-a largo plazo" para la reducción de costos
Los moldes, como equipos de producción de alto-valor, su vida útil y sus costos de mantenimiento afectan directamente los costos generales de producción de las empresas. El núcleo de la gestión de la vida útil y el mantenimiento del molde radica en el "control preventivo del desgaste" y la "reparación eficiente". Mediante la selección científica del diseño y el funcionamiento del ciclo de vida completo, se puede ampliar el período de servicio de los moldes y reducir los costos de reemplazo.
La vida útil de los moldes depende principalmente de la resistencia al desgaste, la resistencia a la corrosión y el nivel del proceso de tratamiento térmico del material de la cavidad. Teniendo en cuenta las condiciones de trabajo de alta presión y alta temperatura del moldeo de materiales compuestos, las cavidades generalmente utilizan acero de aleación de alta-resistencia y se someten a procesos de tratamiento térmico de refuerzo, como templado y nitruración. Las comparaciones de rendimiento de diferentes materiales y procesos de tratamiento térmico son las siguientes:
|
tipo de material |
tecnología para el procesamiento de calefacción |
dureza superficial |
Vida útil (número de ciclos) |
escena aplicable |
|
acero ordinario (Q235) |
refinación térmica |
HRC25-30 |
5-10万 |
Componentes de bajo-volumen y baja-precisión |
|
H13(1.2344) |
Temple + Nitruración |
HV1000-1100 |
50-80万 |
Lote medio, condiciones de alta-temperatura |
|
S136 |
Temple + Pulido + Nitruración |
HV900-1000 |
80-120万 |
Componentes de alta-precisión y alta calidad superficial |
Tomemos como ejemplo el acero H13. Su composición química y propiedades de alta-temperatura se pueden explicar con más detalle en la siguiente figura. Los carburos de alta dureza formados por un contenido de vanadio del 0.85 - 1.15 % son la razón principal de su excelente resistencia al desgaste y, a 500 grados, aún puede mantener una dureza a alta -temperatura de 56 HRC:
Propiedades clave del acero H13:La dureza a temperatura ambiente es de 50 a 54 HRC y a 600 grados, la dureza es de 48 HRC. Tiene una excelente resistencia a la fatiga por calor y puede soportar decenas de miles de ciclos de frío y calor sin agrietarse.
El mantenimiento diario es un paso crucial para prolongar la vida útil de los moldes. Es necesario establecer mecanismos estandarizados para la limpieza, lubricación e inspección periódicas. El siguiente es un diagrama esquemático del ciclo de mantenimiento del molde y sus contenidos principales:
|
periodo de mantenimiento |
contenidos de mantenimiento |
Herramientas/materiales de mantenimiento. |
efecto deseado |
|
Después de cada lote |
Retire los materiales restantes de la cavidad. |
Pistola de aire de alta-presión, limpiador especial |
Prevenir la corrosión del material de la cavidad. |
|
cada día |
Lubricación del mecanismo de guía. |
Grasa lubricante-a base de litio-para altas temperaturas |
Reducir el desgaste mecánico |
|
por mes |
Detección de la precisión del tamaño de la cavidad |
instrumento de medición de coordenadas trilineales |
Detección oportuna de desgaste menor |
Según las estadísticas de datos de la industria, un sistema de mantenimiento científico puede extender la vida útil de los moldes entre un 20% y un 30%, reduciendo efectivamente el costo por molde para cada pieza.

IV. Enfoque sistemático: la "estrategia global" que integra elementos centrales
El éxito de los moldes de inyección no es una simple combinación de elementos individuales, sino más bien a través de métodos sistemáticos de diseño y gestión, integrando elementos centrales como el diseño de la cavidad, el sistema de escape y el mantenimiento de la vida útil de forma orgánica, logrando el equilibrio óptimo de "calidad - eficiencia - costo".
El proceso de diseño sistemático debe seguir la lógica de bucle cerrado-de "análisis de requisitos - diseño de esquema - verificación de simulación - producción de prueba de prototipo - optimización de lotes", y los contenidos y herramientas principales de cada etapa son los siguientes:
1. Fase de Análisis de Requisitos:Defina claramente los indicadores principales, como la precisión del tamaño de la pieza, las propiedades mecánicas y el tamaño del lote de producción, y genere el documento de especificación de requisitos para proporcionar una base para el diseño posterior. Por ejemplo, para los componentes de materiales compuestos a base de resina-de un motor de avión, es necesario especificar claramente requisitos específicos como la resistencia a altas temperaturas y la alta resistencia.
2. Etapa de diseño del esquema: Según los requisitos, realice el diseño preliminar de la cavidad, el canal de flujo, el sistema de escape y el sistema de enfriamiento. Utilice el software de simulación CAE (como Moldflow) para simular todo el proceso de llenado, escape y enfriamiento del material. La siguiente imagen es la interfaz para el análisis de simulación de llenado en Moldflow, que puede mostrar visualmente el tiempo de llenado, la distribución de presión y la posición de la marca de soldadura:
Parámetros clave de simulación:Temperatura de la superficie del molde 45-60 grados, temperatura de fusión 240-260 grados, tiempo de inyección 1,5-2,0 segundos, mantener la presión durante la inyección es el 80% de la presión de inyección.
1.Etapa de producción de prueba de prototipo:Produzca el prototipo del molde, realice una verificación de producción a pequeña-escala (50-100 tiradas de molde), concéntrese en probar la precisión dimensional, la calidad de la superficie y la tasa de defectos de los componentes, y optimice el sistema de enfriamiento y la estructura de las ranuras de escape en consecuencia.
2. Etapa de producción por lotes: Establezca un sistema de monitoreo de datos de producción y mantenimiento de moldes para registrar datos en tiempo real-como la temperatura, la presión y el ciclo de producción del moldeo. Realice una evaluación integral cada 500 ciclos del molde y ajuste rápidamente los parámetros del proceso.
V. Diseño de cavidades y escapes: los "factores decisivos" para la calidad y el costo de los componentes
¿Por qué el diseño de la cavidad y del escape es el factor determinante principal para la calidad y el coste de los componentes de material compuesto? Desde la perspectiva de la calidad, la cavidad determina directamente la "forma" y la "calidad" del componente. Su precisión y diseño del canal de flujo determinan la consistencia dimensional, la calidad de la superficie y las propiedades mecánicas del componente. Si existen defectos inherentes en el diseño de la cavidad, incluso la optimización posterior del proceso será difícil de compensar los problemas de calidad del componente; El sistema de escape es la clave para garantizar la naturaleza "libre de defectos-" del componente. Un escape inadecuado puede provocar problemas como burbujas y poros, que provocarán directamente el desguace del componente. Especialmente en campos de alto nivel-como la aviación y la medicina, un aumento en las tasas de desechos aumentará significativamente los costos de producción.
Desde la perspectiva del costo, la racionalidad del diseño de la cavidad y el escape afecta directamente la eficiencia de la producción y los costos de mantenimiento del molde. Los beneficios específicos logrados a través del diseño optimizado son los siguientes en la tabla:
|
dirección optimizada |
Mejora del índice de cualificación de los componentes |
Acortamiento del ciclo de producción. |
Reducción de los costes de mantenimiento del molde. |
|
Optimización de la precisión de la cavidad. |
15%-20% |
5%-10% |
10%-15% |
|
Optimización del sistema de escape. |
20%-25% |
3%-5% |
20%-30% |
|
optimización integral |
Mayor o igual al 35% |
10%-15% |
Mayor o igual al 20% |
Por el contrario, un diseño poco razonable dará lugar a una serie de aumentos de costes. Por ejemplo, un diseño inadecuado del canal de flujo aumentará el tiempo de llenado entre un 10% y un 20%, un sistema de escape deficiente aumentará la tasa de desechos a más del 20% y el desgaste acelerado de la cavidad del molde acortará el ciclo de reemplazo del molde entre un 30% y un 50%.

VI. Conclusión
El éxito de los moldes de moldeo por inyección es el resultado de la acción colaborativa de múltiples factores. Entre ellos, el diseño de la cavidad del molde sirve como núcleo del moldeado y el diseño del sistema de escape sirve como línea de defensa contra defectos. Juntos constituyen los factores decisivos para la calidad y el coste de las piezas moldeadas. La tabla de parámetros, los diagramas de detalles estructurales y los diagramas de comparación de efectos insertados en el texto presentan visualmente los indicadores clave y las direcciones de optimización de cada elemento central de diseño. Sólo combinando un sistema científico de mantenimiento de la vida útil del molde y métodos de diseño sistemáticos se pueden crear moldes de moldeo por inyección de materiales compuestos eficientes, estables y de bajo costo-, brindando un soporte sólido para mejorar la competitividad central de una empresa.