


Desarrollo y proceso del molde deflector de camión SMC
Oct 05, 2026
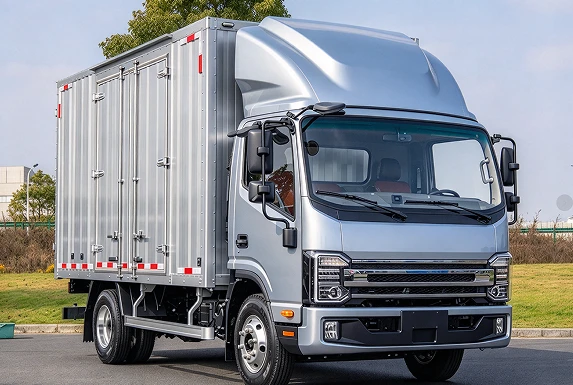
Impulsado tanto por la tendencia de-transición energética como por las regulaciones de economía-de combustible,Deflector de camión SMCse han convertido en una solución central para que los vehículos comerciales alcancen un nivel de ligereza-vehicular, reduzcan el consumo de energía y mejoren el rango de conducción y el rendimiento de la economía de combustible-. La clave para obtener estos beneficios reside en el gran-tamañoMoldes de compresión SMC.La calidad del diseño del molde determina directamente el rendimiento del conformado, el tiempo del ciclo de producción, la tasa de utilización del material y la precisión del ensamblaje final del vehículo con respecto a las piezas terminadas.
I. Impulsores del mercado
A medida que las regulaciones nacionales sobre emisiones de camiones pesados-se siguen endureciendo y la industria logística plantea mayores requisitos para el control del ahorro de energía-de los vehículos, la optimización aerodinámica se ha convertido en una prioridad central para la iteración de productos OEM. Los carenados del camión están montados en la parte superior y en ambos lados de la cabina. Al guiar el flujo de aire, reducen eficazmente la resistencia al viento en condiciones de conducción a alta-velocidad y ofrecen un ahorro de combustible del 3%-5%. Para los nuevos-camiones pesados energéticos equipados con carenados, la autonomía se puede mejorar significativamente.
Compuesto de moldeo en láminas (SMC)presenta alta resistencia a la intemperie y a la corrosión, capacidad de conformado integral para superficies curvas complejas y propiedades livianas. Poco a poco se ha convertido en la opción de material principal y ha provocado una creciente demanda de moldes de compresión SMC.
La industria nacional de vehículos-comerciales está evolucionando hacia la personalización y la iteración rápida de múltiples modelos de vehículos. Los carenados para diferentes tractores y camiones de carga varían mucho en cuanto a la geometría de la superficie curva-. Los fabricantes de equipos originales requieren moldes capaces de realizar una producción en masa estable, así como una modificación rápida para múltiples versiones. Esto impone mayores exigencias a los proveedores de moldes en cuanto a competencia en desarrollo simultáneo y respuesta rápida-en revisión de moldes. Mientras tanto, los crecientes pedidos de exportación de vehículos comerciales significan que los clientes extranjeros imponen estándares estrictos sobre tolerancias dimensionales de piezas, superficies exteriores Clase-A y resistencia al envejecimiento, lo que eleva aún más el listón técnico para los moldes de carenado SMC.

II. Principales desafíos técnicos para los moldes
Los deflectores para camiones SMC son componentes SMC de pared delgada, de gran tamaño y curvatura grande con contornos generales amplios y transiciones curvas complejas y variadas. El desarrollo de su molde difiere sustancialmente del de las piezas SMC convencionales. A continuación se resumen los principales desafíos técnicos. Apuntando a estos puntos débiles de la industria,MOLDE JMJT CHINA ha llevado a cabo investigaciones técnicas especiales para resolver cada dificultad punto por punto.
1.Control de canal y llenado
Los carenados presentan superficies curvas onduladas con nervaduras de refuerzo locales y protuberancias de montaje distribuidas de manera desigual. Dada la fluidez limitada de los materiales SMC, una disposición inadecuada de la compuerta fácilmente provocará disparos cortos, aglomeración de fibras y defectos locales en las líneas de soldadura-. En la fase de diseño,Molde JMJTaprovecha la simulación de flujo de material-CAE para optimizar la posición de colocación del espacio en blanco, las ranuras de desbordamiento y las estructuras-de estrangulación de flujo. Esto asegura el avance sincrónico del frente de flujo durante la compresión, logra un llenado completo de la cavidad y reduce las tasas de desperdicio de piezas.
2.Diseño del sistema de ventilación
El aire atrapado durante la compresión del molde-cerrado es la causa principal de ampollas, picaduras e imperfecciones en la superficie de los productos terminados. Las trampas de aire tienden a ocurrir en las esquinas y en las secciones de nervaduras profundas de los carenados de curvatura grande-.Molde JMJTorganiza con precisión las ranuras de micro-respiradero y los pasadores de ventilación. Para soluciones premium, se integran sistemas de ventilación por vacío para evacuar rápidamente el aire dentro de la cavidad. Esto garantiza una calidad de superficie exterior Clase-A y reduce las operaciones de lijado post-procesamiento.
3.Control de temperatura uniforme-del área completa
La ventana del proceso de moldeo por compresión-SMC varía de 140 grados a 160 grados. Debido a la gran superficie de los moldes de carenado, es muy probable que haya diferencias de temperatura en la cara del molde. La temperatura local excesiva provoca resina quebradiza sobre-curada; una temperatura insuficiente produce un curado incompleto y un rendimiento mecánico deficiente de las piezas.Molde JMJT adopta un diseño de circuito de aceite interno-zonificado para homogeneizar la temperatura de la cara-del molde y limitar la desviación de temperatura. Garantiza un curado uniforme en todo el molde, mitiga el riesgo de deformación y mantiene el error dimensional dentro de la tolerancia especificada por el OEM-de ±0,5 mm.
4.Resistencia al desgaste y tratamiento superficial
Las cavidades para el molde deflector generalmente utilizan acero para herramientas de trabajo en caliente-tratado mediante enfriamiento al vacío para alcanzar una dureza superior a HRC50. Combinado con pulido espejo y revestimiento de superficies, el acero resiste el desgaste erosivo de las fibras de vidrio. Mantiene superficies de espejo Clase-A durante la producción en masa a largo plazo-, extiende la vida útil del molde y reduce los costos de mantenimiento de pulido frecuente.
5.Desmoldeo y diseño de ángulos-de desmoldeo
Los carenados contienen múltiples rebajes curvos y elementos de refuerzo-. Un diseño de ángulo de desmoldeo inadecuado-rayará las superficies de las piezas o provocará grietas al desmoldar.Molde JMJT aplica ángulos de inclinación diferenciados para las principales superficies curvas y zonas de costillas-profundas. El diseño del sistema de expulsión-también está optimizado para una expulsión equilibrada de múltiples-puntos para evitar la distorsión de componentes-de gran tamaño durante el desmolde.
III. Integración profunda entre el molde y la línea de producción
Un molde deflector de camión SMC de alto-rendimiento no depende simplemente de la precisión del mecanizado frontal del molde estático-. Debe coincidir plenamente con las condiciones operativas reales-del mundo real de las líneas de producción de moldeo por compresión-SMC posteriores para lograr una compatibilidad perfecta entre las herramientas y la fabricación-in situ.
En la etapa inicial de desarrollo-del proyecto,El equipo técnico recopila minuciosamente los parámetros de los equipos existentes de los clientes, incluidos indicadores clave como el tonelaje nominal de la prensa hidráulica, el tamaño efectivo del plato, la carrera de-apertura-cierre del molde y el paralelismo del plato. Con base en estos datos, se completa el diseño específico para la estructura general del molde, el diseño de la cavidad y la distribución de la fuerza de sujeción-, adaptándose a los parámetros de proceso estándar: presión de compresión de 310 MPa y un ciclo de curado de 24-minutos. También se tienen en cuenta en su totalidad los requisitos para la producción automatizada. Se implementan optimizaciones profesionales para la altura del molde, los mecanismos de expulsión y la autorización de extracción de piezas-para respaldar operaciones inteligentes como la carga automática de piezas en bruto y la recogida de piezas-asistida por robot-. El tiempo de ciclo por componente se reduce efectivamente para satisfacer las demandas de entrega de producción continua-de alto volumen-de piezas de vehículos comerciales.
Se requieren varias rondas de puesta en servicio iterativaen la fase-de prueba del molde.Al ajustar con precisión el volumen de desbordamiento de las ranuras de desbordamiento, optimizar las posiciones de ventilación y las especificaciones de las ranuras de ventilación de la cavidad, y compensar la relación de contracción de SMC según las propiedades del material, se abordan sistemáticamente los defectos de formación típicos comunes en piezas de gran-tamaño -, como deformaciones, picaduras en la superficie, ampollas, líneas de soldadura y disparos cortos locales. Una vez fabricados los prototipos, la verificación no finaliza con una simple inspección de apariencia y dimensiones. Se realiza una validación conjunta adicional con el cliente, que cubre la verificación de la rigidez de las piezas, el rendimiento ante la intemperie, la adhesión de la película de pintura-y la compatibilidad del recubrimiento. El rendimiento integral de los componentes está totalmente validado. Tras la entrega del molde, se realiza la conexión directa con las líneas de producción del cliente para una producción en masa-estable. Esto acorta significativamente los ciclos de iteración de I+D para componentes de vehículos nuevos-OEM y acelera el lanzamiento de nuevos-productos.
Beneficiándose decapacidad de moldeo por compresión-integral, el deflector de camión puede formar múltiples características funcionales en un solo paso: estructuras de spoiler, salientes de montaje, nervaduras de refuerzo, ranuras de posicionamiento y más. Esto reemplaza los conjuntos convencionales atornillados/unidos de múltiples-componentes. Esta tecnología de conformado reduce el número total de piezas y elimina múltiples procedimientos posteriores, incluidos la soldadura, la unión y el ensamblaje. Las horas de trabajo-y los costos de mano de obra de ensamblaje se reducen considerablemente, junto con los riesgos de calidad inducidos por las tolerancias de ensamblaje. Los fabricantes de componentes logran una reducción sostenida de los costos generales de producción, lo que constituye la ventaja competitiva más destacada de la solución monolítica de moldeo por compresión-SMC frente a los procesos de ensamblaje segmentados.
Molde deflector de camión SMCServir como vínculo fundamental que conecta la tecnología de materiales-compuestos y el rendimiento general-de los vehículos comerciales. En medio de las tendencias de ahorro de energía-y electrificación de los vehículos comerciales, sólo superando obstáculos técnicos como el llenado de grandes-curvaturas, la ventilación, el equilibrio térmico y la resistencia al desgaste y al mismo tiempo equilibrando el rendimiento de la producción en masa-y los costos del-ciclo de vida completo se puede lograr estabilidad y confiabilidad.Parte exterior SMCSe entregarán soluciones que respalden el desarrollo de alta calidad de la industria de vehículos comerciales de China.


