


Soluciones de moldeo por inyección para piezas de automóviles
Aug 05, 2026
Soluciones para abolladuras superficiales (marcas de hundimiento/depresión) en piezas automotrices moldeadas por inyección
Las piezas moldeadas por inyección-para automóviles tienen requisitos estrictos en cuanto a la calidad de la superficie y la estabilidad dimensional, especialmente para los componentes de superficie A-exteriores e interiores. Durante la producción, con frecuencia se producen marcas de hundimiento superficial (defectos de contracción), generalmente concentradas en áreas como nervaduras, salientes de tornillos y protuberancias engrosadas localmente. Estos defectos no sólo afectan la apariencia visual sino que, en casos graves, pueden provocar un mal ajuste del ensamblaje, defectos de pintura exagerados y, en última instancia, provocar el rechazo del producto. La causa fundamental de las marcas de hundimiento radica en la contracción desigual entre las regiones gruesas y delgadas durante la fase de enfriamiento de la masa fundida, donde la contracción continua en las secciones más gruesas tira de la capa superficial, creando depresiones. Los factores que contribuyen a este defecto incluyen el diseño del producto, la construcción del molde, el proceso de moldeo por inyección y las materias primas. La mejora debe seguir un enfoque sistemático-primero ajustando los parámetros del proceso, luego modificando el molde y finalmente optimizando la estructura del producto, pasando de soluciones más fáciles a soluciones más difíciles. A continuación se muestra una revisión exhaustiva de las medidas correctivas.
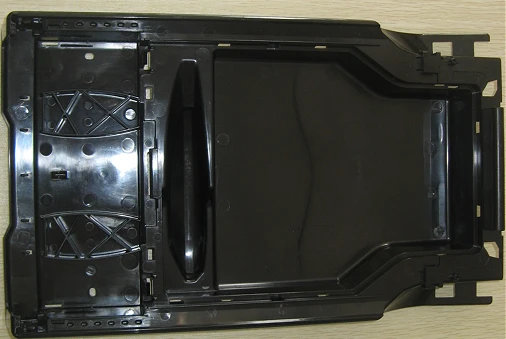
Caja de almacenamiento de plástico ABS+PC
I. Ajuste del proceso de moldeo por inyección
1. Mantenimiento de presión y presión
Aumente la presión de mantenimiento:Durante la etapa de presión de mantenimiento, se agrega material continuamente a la cavidad para contrarrestar la contracción. Para piezas de automóviles, se recomienda confiar principalmente en la presión de mantenimiento en lugar de únicamente en la presión de inyección.
Ampliar el tiempo de presión de mantenimiento.:Es ineficaz aplicar presión hasta que la puerta se congele y quede completamente sellada.
Retención de presión segmentada:Primera-etapa de llenado de alta-presión, segunda-etapa de baja-presión para evitar tensiones excesivas (para evitar manchas blancas y deformaciones en las partes exteriores).
Concepto erróneo: simplemente aumentar la presión de inyección. Después de llenar la cavidad del molde durante el proceso de inyección, es difícil transmitir la presión a las áreas de paredes gruesas-y la mejora es limitada.
2. control de temperatura
Reducir la temperatura del material adecuadamente:La temperatura de fusión no debe ser demasiado alta ya que aumentará la tasa de contracción; Tampoco debe ser demasiado bajo para evitar malas soldaduras y disparos cortos.
temperatura del troquel
✅ Parte de apariencia: aumente lo suficiente la temperatura del molde, el enfriamiento de la superficie fundida se vuelve más lento, lo que es beneficioso para la transmisión de presión y reduce las arrugas.
⚠️ Si la temperatura del molde es demasiado alta, prolongará el período de enfriamiento y aumentará la contracción total. Es necesario encontrar el punto de equilibrio.
Reducir la temperatura de la boquilla y del sistema de canal caliente.,Reducir la contracción post-procesamiento causada por la expansión térmica continua de la masa fundida.
3. Velocidad y cambio de posiciones.
- Durante el proceso de llenado, reduzca la velocidad de inyección en la etapa posterior para evitar la congelación prematura de la sección gruesa y evitar que entre la masa fundida presurizada;
- Acorte la posición de conmutación V/P y cambie al estado presurizado lo antes posible. No espere hasta que el llenado esté completamente completo antes de cambiar.
4. tiempo de enfriamiento
Extienda adecuadamente el tiempo de enfriamiento para permitir que la pieza se solidifique completamente antes de retirarla; Si la extracción es demasiado temprana, la pieza de plástico estará a alta temperatura y será blanda, lo que la hará propensa a contraerse y deprimirse posteriormente.
5. contrapresión
Aumente ligeramente la contrapresión, haga que la masa fundida sea más densa, reduzca los huecos internos y mejore ligeramente las marcas de contracción. Sin embargo, no debe ser demasiado alto, ya que de lo contrario el aumento de temperatura será demasiado grande.
II. Optimización de la estructura de compuerta, canal y molde
La puerta debe colocarse lo más cerca posible de la depresión.BOSS Para las columnas y nervaduras gruesas, aplique el pegamento cerca para asegurarse de que la presión de sujeción llegue directamente al área de las paredes gruesas-; La aplicación de pegamento a larga distancia provocará una pérdida de presión significativa.
Aumentar el diámetro de la puerta / Acortar el tiempo de congelación de la puertaLa pequeña compuerta se solidifica rápidamente, haciendo imposible mantener la presión para una alimentación continua; para piezas automotrices grandes, se utilizan comúnmente compuertas en forma de abanico-, compuertas sumergidas y compuertas de canal caliente.
Optimizar el sistema de escapeEn el área de paredes gruesas-, el aire atrapado formará depresiones y burbujas; en los extremos de las tiras de refuerzo y en las secciones gruesas se deben prever ranuras de ventilación.
Optimización del sistema de agua de refrigeración.El área de paredes gruesas-aumenta los canales de agua, con los canales de agua cerca de la cavidad, lo que reduce la diferencia de temperatura entre las áreas gruesas y delgadas y evita la contracción y el sobrecalentamiento local excesivo; la columna BOSS tiene prioridad para procesar-hoja de bloqueo de agua y enfriamiento de fuente.
Evite la acumulación de calor local.Las esquinas afiladas y las secciones gruesas del núcleo del molde son propensas a acumular calor. Por tanto, es necesario utilizar inserciones de cobre berilio para acelerar la disipación del calor.
III. Diseño de estructura de producto
La causa más común de defectos en las piezas plásticas de los automóviles: cambio repentino en el espesor de la pared.
1. Espesor de pared uniforme, con la diferencia en el espesor de pared controlada para que sea inferior al 20%;
2. Espesor de la nervadura Menor o igual a 0,6 a 0,7 veces el espesor de la pared principal (superando este punto, la parte posterior de la nervadura es propensa a hundirse);
3. Columna JEFE:
o No convertirla en una columna sólida y gruesa;
o Hacer la raíz de la columna hundida o ahuecada (robar carne);
o Aumentar el radio en la raíz y reducir el espesor local;
4. Las protuberancias gruesas y las áreas engrosadas roban directamente el material de la parte posterior (vacían), eliminando la carne gruesa en la raíz de la fuente.
Experiencia en la industria: para las piezas de apariencia A, si hay costillas gruesas o BOSS en la parte posterior, es difícil robar carne solo para eliminar por completo las marcas de contracción al ajustar la máquina.

Marco frontal-de automóvil
IV. Ajuste de la dirección del material
1. En las mismas condiciones: los materiales cristalinos (PP, PA, POM) se encogen mucho más que los materiales no-cristalinos (ABS, PC) y son más propensos a sufrir melladuras;
2. Agregar fibras de vidrio y cargas minerales puede reducir la tasa de contracción del moldeo y aliviar la sangría;
3. Seleccionar un grado de contracción-bajo;
4. Una proporción excesiva de material reciclado provoca fluctuaciones en la densidad del material fundido y marcas de contracción inestables. Controle estrictamente la proporción de mezcla.
V. Secuencia de investigación rápida
Confirme si la posición de la muesca corresponde a las nervaduras/columnas/secciones gruesas posteriores → Determine si es una muesca típica-de pared gruesa
Aumente el tiempo de presión de mantenimiento y aumente la presión de mantenimiento para realizar pruebas (prioridad)
Ajuste-la temperatura del molde y del material, optimice el punto de conmutación V/P
Compruebe si la distancia y el tamaño de la puerta son suficientes.
Compruebe si el escape en la posición gruesa es deficiente.
Si los métodos anteriores no son efectivos: Evalúe la modificación del molde (aumentando el tamaño de la puerta, agregando enfriamiento del inserto) o el robo de carne del producto.
- Indentación (sangría): La superficie es cóncava hacia adentro, sin agujeros, en el lado exterior de la sección gruesa;
- Burbuja de vacío: una cavidad interna en la pieza moldeada, grave cuando la superficie colapsa, causada principalmente por una presión de retención insuficiente + un espesor de pared excesivo. El enfoque de manejo es el mismo.


