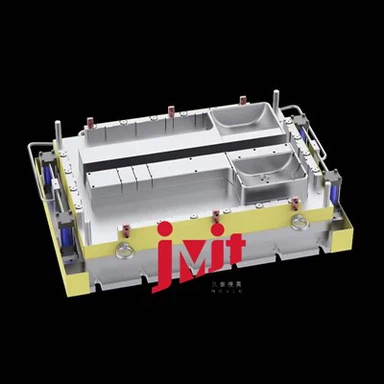
Introducción a la tecnología de moldeo por moldeo de inyección
Jul 18, 2025
La tecnología de moldeo por inyección es un proceso de fabricación que utiliza operaciones de presión, inyección, enfriamiento y separación para dar forma a los materiales plásticos fundidos en formas específicas de productos de plástico . La siguiente proporciona una introducción detallada de aspectos como el proceso, el diseño del molde y los parámetros del proceso:
I . proceso de moldeo por inyección
1. Moldado: la plantilla móvil de la máquina de inyección impulsa la parte móvil del molde para moverse hacia la parte fija, haciendo que el molde se cierre y forme una cavidad sellada, preparándose para la inyección del plástico fundido .
2. relleno: el plástico fundido se presuriza por el tornillo o el émbolo de la máquina de inyección e inyectado en la cavidad del molde a cierta velocidad y presión . A partir del momento en que se cierra el molde, el proceso de moldeo por inyección continúa hasta que la cavidad del molde esté llena hasta el 95%.
3. Presión de retención: después de que la cavidad del moho se llena de plástico, la presión se aplica continuamente para comprimir la fusión y aumentar la densidad plástica para compensar el comportamiento de contracción del plástico .
4. Enfriamiento: a través del sistema de enfriamiento dentro del molde, la fusión de plástico se enfría y se solidifica en la cavidad del molde . El tiempo de enfriamiento representa aproximadamente el 70% al 80% del ciclo de moldeo completo . enfriamiento inhomogéneo puede hacer que los productos de plástico se estancen y se deforman .}}}}
5. Desmolding: La plantilla móvil de la máquina de inyección impulsa la parte móvil del molde para separarse de la parte fija, dejando el producto de plástico moldeado en la parte móvil, preparándose para el desmoldeo .
6. Demolding: a través de mecanismos de desmoldeamiento como varillas de empuje y placas de eyección, el producto de plástico refrigerado y solidificado se expulsa o se elimina de la cavidad del moho, completando todo el ciclo de moldeo por inyección .

II . Puntos clave del diseño de molde de inyección
1. Diseño de la cavidad: según la forma, el tamaño y el lote de producción del producto, el número y la disposición de las cavidades deben diseñarse razonablemente para mejorar la eficiencia de producción y la tasa de utilización del moho .
2. Sistema de vertido: esto incluye el corredor principal, los canales 分流 分流 y la puerta, y su diseño debe garantizar que la fusión de plástico se pueda llenar de manera uniforme y rápidamente en la cavidad del molde, mientras evita defectos como líneas de soldadura y burbujas .
3. Sistema de enfriamiento: un sistema de enfriamiento bien diseñado puede acortar el ciclo de moldeo y mejorar la calidad del producto . El diseño de los canales de enfriamiento debe optimizarse de acuerdo con la estructura del molde y la forma del producto de plástico para garantizar un enfriamiento uniforme .
4. Mecanismo de desmoldeamiento: de acuerdo con las características estructurales del producto, se debe seleccionar un método de desmoldeo apropiado, como el desmoldeo de la barra superior o el desmoldeo de la placa de liberación, para garantizar que el producto no esté dañado durante el desmoldeo .

III . Parámetros del proceso de moldeo de inyección
1. Presión de inyección: proporcionada por el sistema hidráulico del sistema de moldeo por inyección, se utiliza para superar la resistencia durante el proceso de flujo de fusión y garantizar que el proceso de llenado suave . la presión en la boquilla de la máquina de inyección sea la más alta, y disminuye gradualmente a lo largo de la longitud del flujo.}
2. Tiempo de inyección: se refiere al tiempo requerido para que la fusión de plástico llene la cavidad . El tiempo de inyección razonable es propicio para el relleno ideal de la masa fundida y es de gran importancia para mejorar la calidad de la superficie del producto y reducir las tolerancias dimensionales {}}}
3. Temperatura de inyección: un factor importante que afecta la presión de inyección . El barril de la máquina de inyección tiene 5 a 6 secciones de calentamiento, y cada tipo de materia prima tiene su temperatura de procesamiento adecuada .
IV . procesamiento posterior a la moldeo
1. Acabado: elimine las rebabas, las espuelas, las puertas, etc. . en el producto para que la superficie sea suave y las dimensiones cumplen con los requisitos .
2. Inspección: medición del tamaño de conducta, inspección de apariencia, pruebas de rendimiento, etc. . en el producto para garantizar que el producto cumpla con los requisitos de diseño . para productos no conformes, el análisis y el manejo oportunos deben llevarse a cabo .
3. Postprocesamiento: dependiendo de las necesidades del producto, también se pueden requerir algunas operaciones de postprocesamiento, como ensamblaje, pintura, impresión, etc. ., para aumentar el valor agregado del producto .