


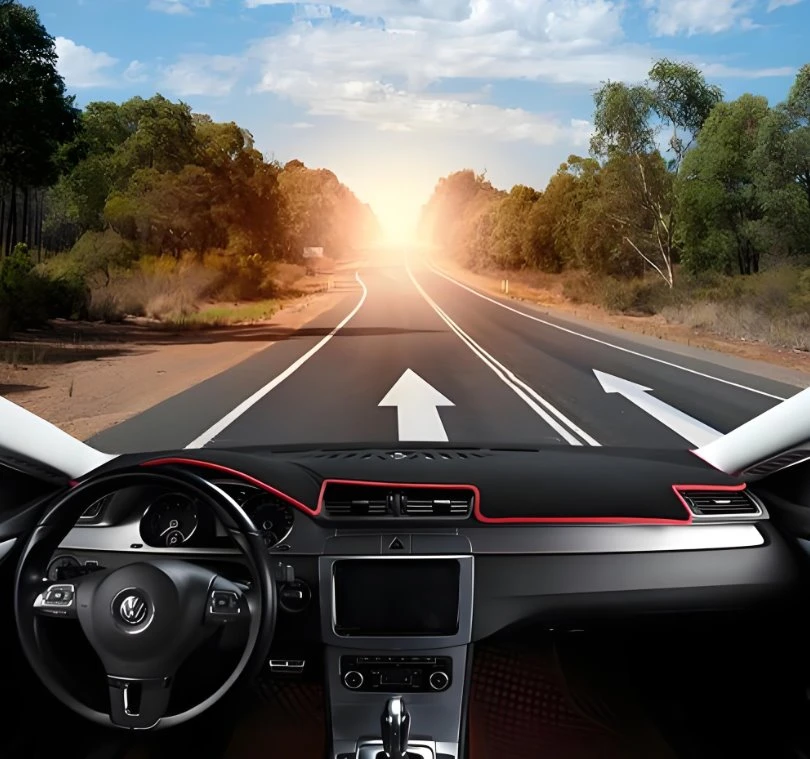
Molde de inyección para panel de instrumentos automotrices
El tablero de un automóvil, como componente central del interior del automóvil, determina directamente la calidad estética, la precisión del ensamblaje y la experiencia del usuario del vehículo.
- Entrega rápida
- Seguro de calidad
- Servicio al cliente 24 horas al día, 7 días a la semana
Introducción del producto
El tablero de un automóvil, como componente central del interior del automóvil, determina directamente la calidad estética, la precisión del ensamblaje y la experiencia del usuario del vehículo. El molde de inyección para tableros de instrumentos de automóviles es una pieza clave del equipo para lograr una producción en masa de tableros a gran-escala y alta-precisión. El siguiente es un análisis detallado sistemático y profesional proporcionado porMolde Jiutaipara ti.
El tablero de un automóvil, como componente central del interior del automóvil, determina directamente la calidad estética, la precisión del ensamblaje y la experiencia del usuario del vehículo. El molde de inyección para tableros de instrumentos de automóviles es una pieza clave del equipo para lograr una producción en masa de tableros a gran-escala y alta-precisión. El siguiente es un análisis detallado sistemático y profesional proporcionado porMolde Jiutaipara ti.
I. Características del moho
El molde de inyección para salpicaderos de automóviles, influenciado por las características propias del producto, presenta características técnicas fundamentales de"gran-escala, compleja y de alta-precisión", manifestándose específicamente de la siguiente manera:
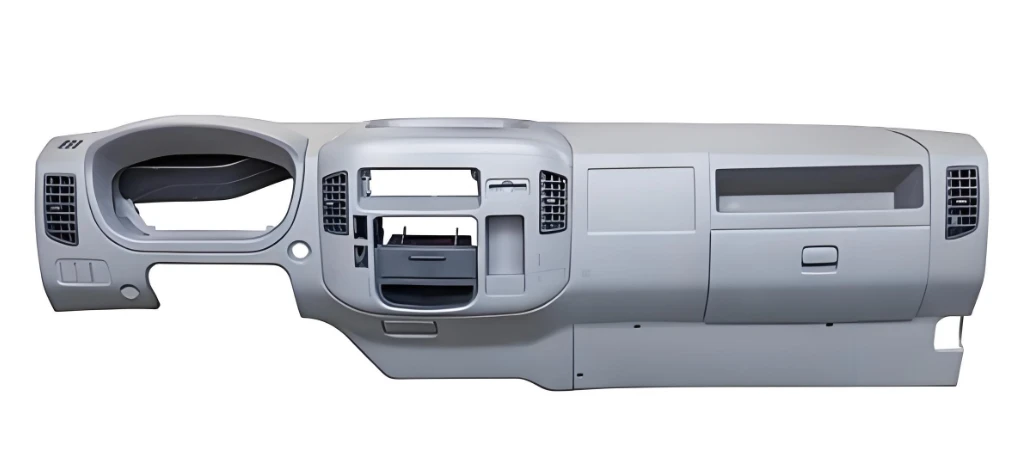
1. Las características estructurales a gran-escala son destacadas:El tablero es una gran pieza interior de plástico de un automóvil. Las dimensiones externas convencionales pueden alcanzar más de 1300 mm × 500 mm × 450 mm, y el molde correspondiente también es un molde de inyección grande, que presenta grandes dimensiones externas y un peso total elevado. Durante la producción, es necesario combinarlo con una máquina de moldeo por inyección grande. El diseño estructural general del molde debe cumplir plenamente con los requisitos de rigidez y resistencia de equipos de gran-escala para evitar la deformación del molde durante el proceso de moldeo.
2. La estructura de la cavidad es compleja y precisa:La superficie del tablero necesita integrar múltiples estructuras funcionales, como posiciones de instalación de salidas de aire, ranuras para tarjetas de visualización, huecos para botones y orificios pasantes para mazos de cables, y hay muchas estructuras laterales cóncavas y convexas irregulares, lo que conduce a una trayectoria de flujo larga y una alta resistencia al flujo de la masa fundida en la cavidad. Esto plantea requisitos extremadamente altos en cuanto a la precisión del conformado, el acabado de la superficie y el diseño del sistema de escape de la cavidad.
3. Adaptarse a estrictos requisitos de apariencia:Como el tablero es una parte central visible del interior del vehículo, su superficie a menudo necesita ser procesada con texturas como cuero granulado y acabado mate. Por lo tanto, es necesario texturizar finamente la cavidad del molde simultáneamente. Al mismo tiempo, para evitar daños a la textura de la superficie durante el desmolde, la pendiente de desmolde (generalmente mayor o igual a 5 grados) debe controlarse estrictamente para garantizar la consistencia de la apariencia de los productos producidos en masa-.
4. Requisitos de operación de alta estabilidad:En escenarios de producción en masa industrializada, los moldes deben soportar impactos de apertura y cierre de alta-frecuencia. Por lo tanto, se imponen requisitos estrictos a indicadores como la precisión de guiado y posicionamiento y la resistencia al desgaste de los componentes clave. Es necesario garantizar el funcionamiento estable a largo plazo-de los moldes mediante medidas como el fortalecimiento del diseño estructural y la selección de materiales-resistentes al desgaste, para garantizar la eficiencia de la producción y la tasa de calificación del producto.
II. Puntos clave de diseño
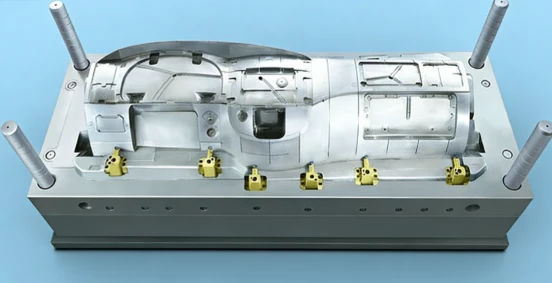
El diseño del molde debe considerar de manera integral los tres objetivos principales: calidad del moldeo, eficiencia de producción y vida útil. Los puntos clave del diseño son los siguientes:
1. Diseño del sistema de puerta
Se debe priorizar el sistema de compuerta de canal caliente y se recomienda la estructura integral de canal caliente. Esta estructura tiene importantes ventajas, como una instalación y desmontaje convenientes, costos de fabricación controlables y ningún riesgo de fuga de material fundido. Al diseñar, se deben combinar el tamaño y las especificaciones del tablero y las características del flujo de fusión para establecer científicamente el número y la distribución de las compuertas. Por lo general, se adopta un método de inyección multi-para garantizar un llenado uniforme de la cavidad con la masa fundida y reducir eficazmente los defectos de formación, como líneas de soldadura y marcas de contracción.
2. Diseño de estructura de tracción del núcleo lateral-
Para las estructuras laterales cóncavas-convexas del tablero (como orificios laterales, salientes, etc.), el mecanismo de extracción del núcleo lateral-debe diseñarse con precisión. Las soluciones comunes de la industria incluyen la combinación de deslizadores y resortes inclinados, y la combinación de pasadores doblados y deslizadores. Durante el proceso de diseño, la carrera de tracción del núcleo-y la fuerza motriz deben calcularse con precisión para garantizar acciones de tracción del núcleo-suaves y estables, un reposicionamiento preciso y confiable y evitar interferencias con otras estructuras del molde para garantizar un desmolde suave del producto.
3. Diseño del sistema de refrigeración
Se adopta un esquema de diseño de "refrigeración cruzada-similar a una-rejilla". El molde móvil suele tener 12-15 canales de agua de refrigeración directos y circuitos de refrigeración de pozos de agua, mientras que el molde fijo tiene de 20 a 25 circuitos de refrigeración. Los canales de agua de los moldes móviles y fijos están dispuestos en forma transversal para formar una red de enfriamiento uniforme que cubre toda el área. Este diseño garantiza tasas de enfriamiento consistentes en todas las áreas del tablero, evitando efectivamente problemas como deformaciones y contracción inconsistente causadas por un enfriamiento desigual, y acortando el ciclo de formado para mejorar la eficiencia de la producción.
4. Diseño del sistema de guía y posicionamiento
Se adopta una estructura combinada de guía y posicionamiento de pasadores guía cuadrados y pasadores de posicionamiento de superficie de separación. Los pasadores guía cuadrados tienen las ventajas de una alta precisión de guiado y una gran capacidad de carga-. Combinados con pasadores de posicionamiento de la superficie de separación, pueden formar una garantía de posicionamiento dual, evitando efectivamente problemas como desplazamiento y desalineación durante la apertura y cierre del molde, asegurando la precisión del cierre de la cavidad y mejorando así la consistencia dimensional del producto.
5. Diseño del sistema de ventilación
Debido al gran volumen de la cavidad del tablero y al largo recorrido de llenado del material fundido, es probable que quede gas en la cavidad durante el proceso de formación. Por lo tanto, las ranuras de ventilación deben colocarse con precisión en las áreas clave donde se llena por última vez la masa fundida (como las esquinas y las raíces de las nervaduras). El ancho de las ranuras de ventilación debe controlarse entre 0,02 y 0,05 mm y la profundidad no debe exceder los 0,1 mm para garantizar una descarga suave del gas de la cavidad y evitar la formación de defectos como burbujas, quemaduras y escasez de material.
III. Materiales del molde
La selección de materiales para los moldes debe equilibrar de manera integral la resistencia al desgaste, el rendimiento del pulido, la resistencia estructural y el control de costos. Los criterios de selección de materiales de piezas centrales son los siguientes:
1.Cavidad y núcleo:Utilice preferentemente aceros para moldes de plástico pre-endurecidos con alta dureza y buenas propiedades de pulido, como 718H, NK80, P20H, etc. Su dureza puede alcanzar HRC30-40. Esto no solo cumple con los requisitos para procesar texturas finas de la cavidad, sino que también tiene una excelente resistencia al desgaste, lo que garantiza que la vida útil del molde sea mayor o igual a 500.000 ciclos del molde. Para moldes de paneles de instrumentos de vehículos de alta gama, se pueden seleccionar aceros para moldes de acero inoxidable con mejor resistencia a la corrosión y rendimiento de pulido (como S136H) para mejorar aún más la calidad de la superficie del producto.
2. Partes del tipo plantilla-:Las plantillas básicas, como las plantillas fijas y las plantillas móviles, deben utilizar principalmente aceros para moldes pre-endurecidos como P20 y 718 para garantizar suficiente rigidez y resistencia, evitando la deformación estructural de los moldes durante las operaciones frecuentes de apertura y cierre; Las columnas guía y los manguitos guía deben estar hechos de aceros estructurales aleados como 20CrMnTi. Después del tratamiento de cementación y enfriamiento, se puede mejorar significativamente su resistencia al desgaste y precisión de guiado.
3. Partes del mecanismo eyector:Las piezas móviles, como los deslizadores inclinados y los pasadores doblados, deben estar hechos de acero trabajado en frío-con alta resistencia y resistencia al desgaste, como Cr12MoV, SKD11, etc. Después del tratamiento de enfriamiento y revenido, su dureza puede alcanzar HRC55-60, lo que garantiza la estabilidad a largo plazo y la confiabilidad de la resistencia al desgaste de la acción de expulsión.
IV. Proceso de moldeo
El proceso de moldeo por inyección para paneles de instrumentos de automóviles se basa en los principios básicos de "control de parámetros de alta-precisión y producción en masa estable". La información del proceso relacionada se resume en la siguiente tabla:
|
tipos de artesanía |
descripción detallada |
|
Control de parámetros del proceso central |
1. Parámetros de temperatura: ① Temperatura del barril (para material PP: 180-220 grados; para material ABS: 220-260 grados), la temperatura de cada sección debe ajustarse con precisión de acuerdo con las características de las materias primas para garantizar una plastificación uniforme de la masa fundida; ② Temperatura del molde: 40-80 grados, la temperatura se mantiene estable mediante un sistema de enfriamiento de temperatura constante para evitar una contracción desigual del producto debido a las fluctuaciones de temperatura; |
|
2. Parámetros de presión: ① Presión de inyección: 80 - 120 MPa. Adopta un modo de aplicación de presión segmentada, utilizando una regulación de gradiente de presión para reducir el riesgo de impacto del material fundido en la cavidad del molde, asegurando un moldeado estable; ② Presión de mantenimiento: Establezca en 50 - 70% de la presión de inyección, para garantizar un llenado secundario suficiente de la cavidad del molde y reducir las marcas de contracción del producto. |
|
|
3. Parámetros de velocidad: el rango de velocidad de inyección es 30 - 80 mm/s. Se adopta una estrategia de control de velocidad diferenciada - para áreas estructurales complejas (como agujeros y esquinas), se utiliza un llenado de baja-velocidad de 30 - 50 mm/s para garantizar un moldeado completo; para áreas regulares, se emplea un llenado de alta-velocidad de 50 - 80 mm/s para mejorar la eficiencia de la producción. |
|
|
4. Parámetros de tiempo: ① Tiempo de presión de retención: 5 - 15 segundos, ajustado dinámicamente según el espesor del producto para garantizar una eyección adecuada; ② Tiempo de enfriamiento: 10 - 25 segundos, siendo el criterio principal que el producto esté completamente curado y no haya deformación después del desmolde. |
|
|
proceso de moldeo |
Secado y pre{0}}tratamiento de la materia prima → Calentamiento y plastificación del barril → Llenado por inyección de la cavidad del molde → Mantener presión y retracción para el llenado → Enfriamiento y solidificación → Desmoldeo → Acción de expulsión lateral del núcleo → Expulsión del producto → Inspección de la pieza extraída → Preparación para el cierre del molde para el siguiente moldeado (para productos de alta-final, se pueden agregar más adelante procesos de tratamiento de superficie adicionales, como pulverización y flocado) |
|
Dificultades y soluciones del proceso |
1. La trayectoria larga del flujo de fusión es propensa a causar marcas de soldadura: esto se puede mejorar optimizando la posición y la cantidad de la compuerta, aumentando moderadamente la temperatura del cilindro y controlando con precisión la velocidad de inyección, etc. 2. La textura de la superficie es propensa a dañarse: controle estrictamente la velocidad de desmoldeo, optimice el diseño del mecanismo de expulsión, garantice una distribución uniforme de la fuerza de expulsión y evite la concentración de tensión local que cause daños a la textura. |

V. Escenarios de aplicación
Los moldes de inyección para paneles de instrumentos automotrices se utilizan ampliamente en el proceso de producción en masa de paneles de instrumentos para diversos vehículos de pasajeros y vehículos comerciales. Cubren todo tipo de vehículos, incluidos los de combustible y los de nuevas energías (eléctricos puros, híbridos). Las características específicas de la aplicación son las siguientes:
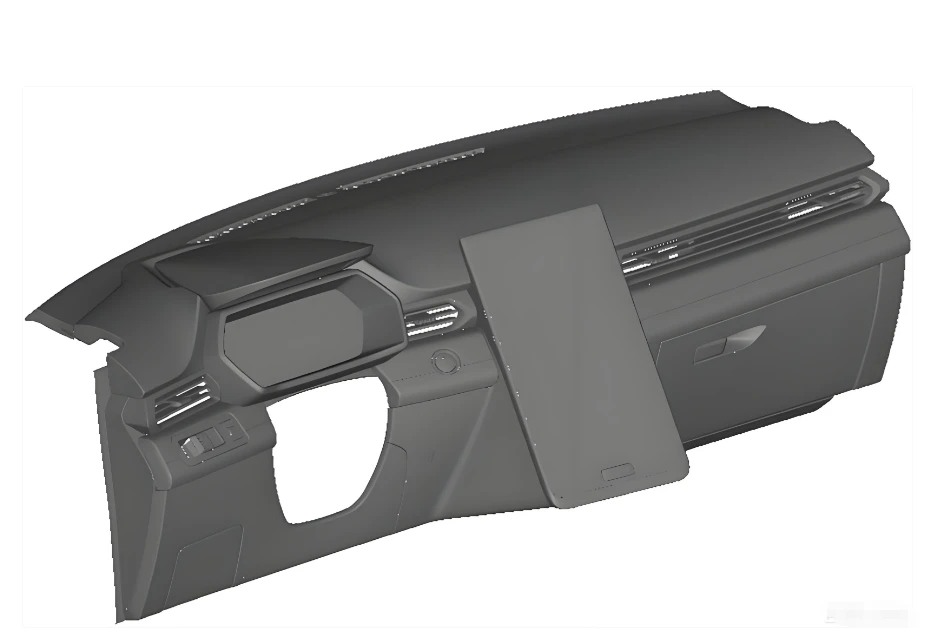
1. Compatibilidad total con el modelo de vehículo:Según los requisitos específicos de las estructuras de los tableros de los diferentes modelos de vehículos, se pueden diseñar estructuras de moldes personalizadas para adaptarse a la producción de varios tipos de vehículos, como automóviles compactos, SUV, monovolúmenes y camiones pesados-. Por ejemplo, para la estructura de superficie curva de gran-tamaño del tablero de instrumentos en los modelos SUV y las posiciones de instalación integradas para pantallas LCD completas en vehículos de nueva energía, se puede lograr una compatibilidad precisa.
2. Adaptación de la integración de funciones:En línea con la tendencia de la inteligencia automotriz, el molde puede integrar simultáneamente áreas funcionales como la ranura para tarjetas para iluminación ambiental, la posición de instalación para el módulo de carga inalámbrica y la estructura de fijación del sensor, logrando "formación de un solo molde, integración integrada", reduciendo significativamente los procesos de ensamblaje posteriores y mejorando la eficiencia de producción y la precisión del ensamblaje.
3. Equilibrar las demandas de gama alta y baja-:En el caso de los vehículos de lujo, los moldes pueden lograr una formación de texturas de alta-precisión y estructuras de juntas sin costuras, lo que garantiza la apariencia, la textura y la precisión del ensamblaje de los productos. Para los vehículos del mercado-masivo, al optimizar la estructura del molde y simplificar los procedimientos de procesamiento, se puede lograr una producción de bajo-coste y alto-volumen para satisfacer las demandas del mercado a gran-escala.
4. Solicitud de Extensión de la Industria:Después de que ciertos moldes se someten a ajustes estructurales específicos, se pueden ampliar para su uso en componentes interiores de automóviles, como la consola central y la caja de almacenamiento del asiento del pasajero, que son estructuralmente similares al tablero. Esto mejora la versatilidad del molde y reduce los costos de producción de la empresa.
En conclusión, el diseño y la producción de moldes de inyección para paneles de instrumentos de automóviles deben considerar de manera integral las características de la estructura del producto, los requisitos de materiales de las materias primas, los parámetros del proceso de moldeo y los escenarios de aplicación del mercado. Mediante un diseño estructural preciso, una selección científica de materiales y un estricto control de procesos, el panel de instrumentos puede lograr una alta precisión y una producción por lotes estable, cumpliendo plenamente con los estrictos estándares de calidad y las demandas del mercado de la industria automotriz para componentes interiores.
Etiqueta: molde de inyección para panel de instrumentos automotrices, molde de inyección de China para fabricantes de paneles de instrumentos automotrices, fábrica, molde de inyección de electroplacas, exportación de moho de inyección, material de molde de inyección, molde de inyección para una sola cavidad, puerta del molde de inyección, mecanizado de moldes de inyección


